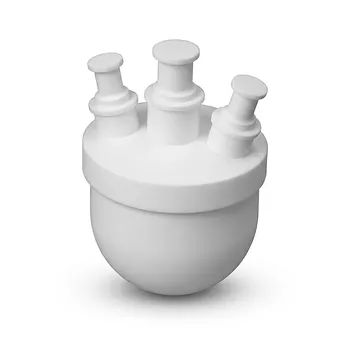
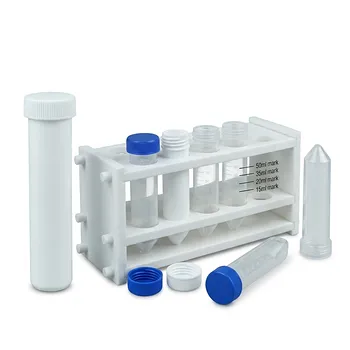
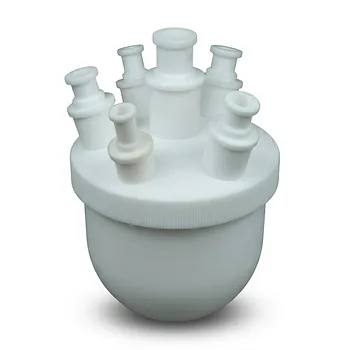
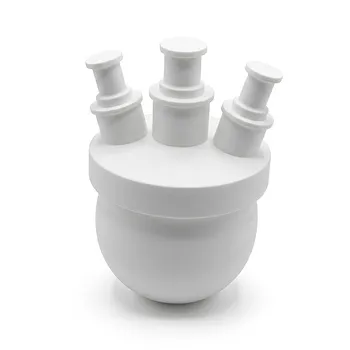
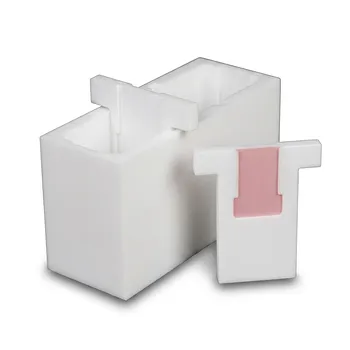
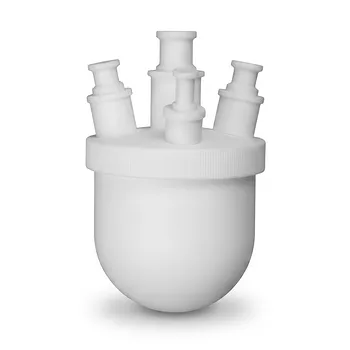
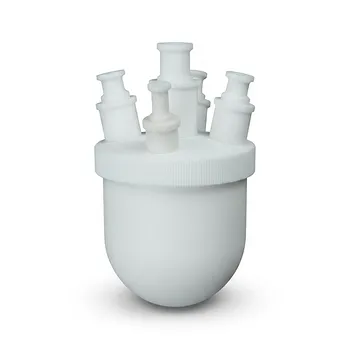
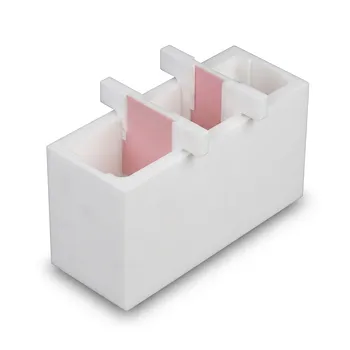
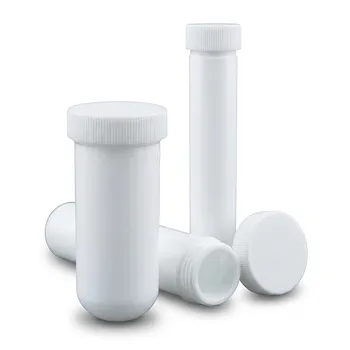
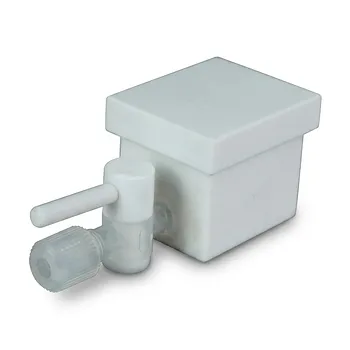
Os recipientes de laboratório de PTFE personalizados geralmente não são moldados por injeção porque o PTFE não se torna um líquido de fluxo livre quando aquecido. Seu peso molecular excepcionalmente alto, estrutura molecular linear e cristalinidade produzem uma viscosidade de fusão extrema acima do seu ponto de fusão, que é de cerca de 327 °C. Em vez disso, os fabricantes comprimem a frio o pó de PTFE, sinterizam-no em um sólido denso e usam usinagem CNC de precisão para criar o recipiente ou aparelho final.
O PTFE comporta-se mais como um pó de alto desempenho que deve ser consolidado do que como um plástico convencional processável por fusão. A sinterização cria o bloco sólido (tarugo), enquanto a usinagem CNC proporciona a precisão dimensional e a geometria complexa necessárias para componentes laboratoriais especializados.
Por que a moldagem por injeção convencional falha
O PTFE possui um peso molecular excepcionalmente alto
O PTFE padrão não modificado tem um peso molecular que pode exceder 10.000.000. Suas longas cadeias moleculares não ramificadas tornam-se altamente emaranhadas, tornando o movimento sob calor extremamente difícil.
A maioria dos termoplásticos torna-se fundidos de baixa viscosidade que podem ser empurrados através de um bico para dentro de um molde. O PTFE permanece um material extremamente rígido e de alta viscosidade, mesmo acima do seu ponto de fusão.
Átomos de flúor protegem a estrutura do polímero
A estrutura de carbono do PTFE é densamente cercada por átomos de flúor eletronegativos. Essa estrutura confere ao PTFE sua excelente resistência química, baixo atrito e estabilidade térmica, mas também restringe a mobilidade molecular.
Como resultado, o aquecimento do PTFE não produz o tipo de fluxo fluido necessário para a moldagem por injeção padrão. O material amolece e forma um gel viscoso em vez de se comportar como um polímero líquido convencional.
A fusão não cria um fluxo prático
A distinção crítica está entre fundir e fluir. O PTFE pode sofrer uma transição de fase cristalina acima do seu ponto de fusão, mas sua viscosidade de fusão permanece tão alta que as pressões de injeção comuns não conseguem movê-lo através de canais, comportas e cavidades de molde finas.
É por isso que a extrusão por fusão e a moldagem por injeção convencionais são inadequadas para o PTFE de alto peso molecular. O problema não é simplesmente que o PTFE requer uma temperatura de processamento mais alta; sua reologia é fundamentalmente diferente.
Como a sinterização produz a forma inicial de PTFE
O pó é comprimido antes do aquecimento
A resina de PTFE é fornecida como pó granular ou fino, e não como um pellet convencional de moldagem por injeção. Os fabricantes primeiro comprimem o pó a frio à temperatura ambiente em uma pré-forma, tarugo, tubo ou outra forma próxima à final.
A compressão confere às partículas soltas contato suficiente e estabilidade mecânica para o processo térmico subsequente. Isso não faz com que o PTFE flua como um fundido.
O calor funde as partículas
Durante a sinterização, a pré-forma comprimida é aquecida acima do ponto de fusão do PTFE sob um ciclo térmico controlado. As partículas individuais fundem-se e coalescem em uma estrutura polimérica densa e contínua.
O processo é comparável em princípio aos métodos de consolidação de pó usados para outros materiais de difícil fusão. A sinterização adequada é essencial para a resistência, estanqueidade, qualidade da superfície e resistência à penetração química.
O resultado é um tarugo usinável
Após o resfriamento, o resultado é um bloco, haste, tubo ou peça moldada de PTFE sólido. Este estoque retém as características do material que tornam o PTFE valioso no serviço laboratorial, incluindo alta resistência química, resistência térmica e baixa reatividade superficial.
A pré-forma pode ter uma forma básica útil, mas geralmente não contém os detalhes intrincados ou as tolerâncias rigorosas do aparelho acabado.
Por que a usinagem CNC é usada para aparelhos personalizados
A geometria laboratorial personalizada é frequentemente não padronizada
Equipamentos laboratoriais especializados podem incluir recipientes de reação, células eletroquímicas, revestimentos de recipientes de digestão, válvulas personalizadas, conexões de transferência e dispositivos incomuns. Essas peças são frequentemente produzidas em baixos volumes e podem ser projetadas para um experimento ou instrumento específico.
Criar um molde de injeção dedicado para cada variação seria caro e lento. A usinagem CNC pode produzir diferentes geometrias diretamente do estoque de PTFE sinterizado sem exigir um molde especializado para cada projeto.
A usinagem oferece controle dimensional
O equipamento CNC pode criar furos controlados, roscas, faces de vedação, cavidades, canais, recursos de montagem e outras geometrias detalhadas. Também permite que os fabricantes mantenham as tolerâncias necessárias para componentes de acoplamento e caminhos de fluido resistentes a vazamentos.
Para aparelhos de laboratório, a precisão dimensional é muitas vezes mais importante do que atingir o menor custo de produção possível. Uma interface mal controlada pode causar vazamentos, contaminação ou resultados experimentais não confiáveis.
A usinagem protege o papel funcional do material
O PTFE é frequentemente usado como a superfície quimicamente resistente ou de baixa contaminação em contato com reagentes, amostras, gases ou solventes. Começar a partir de estoque devidamente sinterizado e usinar a geometria final ajuda a preservar uma estrutura de material densa e homogênea.
A usinagem também evita forçar o polímero através de comportas de injeção estreitas ou caminhos de fluxo complexos, onde o processamento convencional seria impraticável para PTFE de alto peso molecular.
Por que a rota de fabricação atende às necessidades laboratoriais
A produção de baixo volume é economicamente racional
A moldagem por injeção é mais eficiente quando muitas peças idênticas são necessárias. Os custos de molde, ferramental, configuração e validação podem ser distribuídos por uma grande tiragem de produção.
Recipientes de laboratório personalizados são frequentemente feitos em pequenas quantidades. A compressão, a sinterização e a usinagem CNC geralmente oferecem uma rota mais prática para protótipos, peças únicas, componentes de reposição e equipamentos de pesquisa especializados.
Peças complexas podem ser modificadas mais facilmente
Os projetos de pesquisa mudam frequentemente após os testes. Um componente de PTFE usinado pode ser revisado ajustando o programa CNC ou usando um tamanho de tarugo diferente.
Um projeto moldado por injeção geralmente exigiria modificação do molde ou ferramental totalmente novo, aumentando tanto o tempo de entrega quanto o custo.
O PTFE suporta serviços químicos exigentes
O PTFE sinterizado e usinado é selecionado onde a resistência a produtos químicos agressivos, baixo atrito, estabilidade térmica e baixa interação superficial são importantes. Essas propriedades são particularmente valiosas em recipientes, revestimentos, conexões e componentes expostos a ambientes laboratoriais corrosivos.
O método de fabricação, portanto, suporta a aplicação: torna possíveis geometrias difíceis enquanto retém as propriedades que motivaram a escolha do PTFE.
Entendendo as compensações
A usinagem produz desperdício de material
A usinagem CNC remove material de um bloco sinterizado maior. Peças complexas podem, portanto, gerar cavacos e sucatas substanciais, especialmente quando a geometria final difere significativamente do tarugo inicial.
Isso é menos eficiente em termos de material do que moldar peças próximas à forma final. O desperdício adicional é frequentemente aceito porque os componentes de PTFE personalizados são produzidos em quantidades limitadas e exigem geometria especializada.
A produção pode ser mais lenta
A sinterização requer aquecimento e resfriamento controlados, e a usinagem CNC adiciona etapas de programação, configuração, inspeção e acabamento. O processo completo é geralmente mais lento do que moldar uma peça de alto volume a partir de um plástico processável por fusão.
A compensação é uma maior flexibilidade de design e a capacidade de fabricar peças que a moldagem convencional não pode produzir.
Mudanças dimensionais devem ser gerenciadas
O PTFE pode sofrer mudanças dimensionais durante a sinterização e pode apresentar fluência ou deformação sob carga sustentada e temperatura elevada. Os fabricantes devem levar em conta o comportamento do material durante o projeto da pré-forma, processamento térmico, usinagem e serviço.
Aplicações críticas podem exigir planejamento cuidadoso de tolerância, suporte apropriado e inspeção após a usinagem.
A moldagem por injeção nem sempre é impossível para todos os materiais à base de PTFE
A limitação aplica-se principalmente ao homopolímero de PTFE não modificado de alto peso molecular. Certos fluoropolímeros modificados ou materiais relacionados ao PTFE de menor peso molecular podem ser processados usando técnicas diferentes.
Esses materiais não devem ser tratados como intercambiáveis com o PTFE padrão. A resina selecionada ainda deve atender aos requisitos químicos, térmicos, de pureza e mecânicos da aplicação.
Fazendo a escolha certa para o seu objetivo
A rota de fabricação correta depende do grau do material, volume de produção, geometria e desempenho exigido.
- Se o seu foco principal é resistência química e pureza do material: Use estoque de PTFE devidamente sinterizado e usinagem controlada para preservar uma superfície de contato densa e quimicamente resistente.
- Se o seu foco principal é geometria complexa de baixo volume: Escolha a usinagem CNC a partir de um tarugo sinterizado, pois evita o custo e a inflexibilidade de ferramentas de injeção dedicadas.
- Se o seu foco principal é a produção em alto volume: Avalie fluoropolímeros modificados ou outros materiais processáveis por fusão, desde que satisfaçam os requisitos de desempenho da aplicação.
- Se o seu foco principal é a confiabilidade dimensional: Especifique o processo de sinterização, tolerâncias de usinagem, condições térmicas e inspeção pós-usinagem em conjunto, em vez de tratar a precisão do CNC como o único fator de controle.
Entender o comportamento de fusão do PTFE torna a escolha de fabricação clara: a sinterização cria a forma sólida utilizável, e a usinagem CNC transforma essa forma em um instrumento de laboratório preciso.
Tabela de resumo:
| Aspecto | Sinterização + Usinagem CNC | Moldagem por Injeção Convencional |
|---|---|---|
| Comportamento do Material | O pó de PTFE é comprimido e fundido; sem fluxo livre. | O PTFE não flui como um fundido; impraticável. |
| Volume de Produção | Ideal para peças personalizadas de baixo volume. | Melhor para peças idênticas de alto volume. |
| Flexibilidade de Design | Alta; fácil de modificar via programas CNC. | Baixa; requer novos moldes para alterações. |
| Tolerâncias | Excelente; usinagem precisa. | Boa, mas limitada pelo fluxo de fusão. |
| Custo para Peças Personalizadas | Menor para pequenas quantidades. | Alto devido aos custos de molde. |
Precisa de utensílios de laboratório de PTFE personalizados? A KINTEK é especializada em fluoropolímeros de alto desempenho, oferecendo usinagem CNC de precisão e sinterização. De recipientes padrão a aparelhos complexos, entregamos soluções personalizadas para o seu laboratório. Entre em contato conosco hoje para um orçamento!
Produtos relacionados
- Frasco de PTFE Personalizado de Grande Volume 18L Resistente à Corrosão de Baixo Ruído de Fundo e Alta Pureza Química
- Vaso de Reação de PTFE Personalizável de Alto Desempenho e Frasco de Politetrafluoretileno Resistente à Corrosão para Uso em Laboratório Químico
- Tubos de digestão de PTFE personalizados e recipientes de centrifugação de politetrafluoroetileno de alta pureza 60ml para análise de traços
- Vaso de Reação PTFE Personalizável com Pá de Agitação Elétrica e Sistema de Filtração a Vácuo com Funil de Büchner
- Frasco de PTFE Personalizado com Múltiplos Bocais 18L - Recipiente Reator Químico para Laboratório para Síntese de Alta Pureza e Aplicações de Agitação
As pessoas também perguntam
- Por que a fluoração via degradação de PTFE é termicamente diferente da formação de óxido ao processar formulações de metais reativos em recipientes de PTFE personalizados? Insights de segurança fundamentais para reações de alto risco.
- Como os solventes que contêm hidrogénio e os solventes halogenados diferem na sua capacidade de causar inchaço em recipientes laboratoriais de PTFE? Explicamos as principais diferenças
- Por que os recipientes e contentores de laboratório de fluoropolímero PTFE apresentam uma resistência química superior contra solventes agressivos e ácidos corrosivos em comparação com o material de laboratório de plástico padrão? Descubra os segredos moleculares.
- Como os recipientes de Politetrafluoretileno (PTFE) se comportam em relação à permeação de gases? Insights de especialistas sobre absorção de solventes
- Quais são as etapas fundamentais para a integridade estrutural em vasos de reação de laboratório de PTFE moldado? Domine o processamento de pó fino.