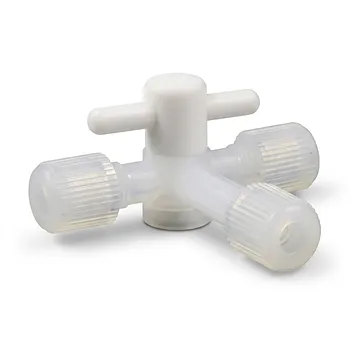
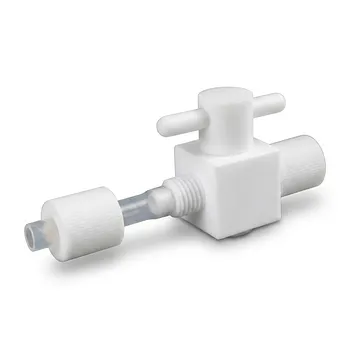
O PFA é vantajoso porque sua estrutura de copolímero lhe confere fluxo de fusão sem sacrificar a química fluorada que torna o PTFE resistente. O PFA incorpora comonômeros de éter vinílico perfluoroalcoxi em uma cadeia principal de tetrafluoretileno, interrompendo a estrutura cristalina altamente regular do PTFE e reduzindo drasticamente a viscosidade de fusão. Como resultado, o PFA pode ser extrudado, moldado por injeção, termoformado e soldado em conexões, válvulas e caminhos de fluido de baixo volume morto complexos, que o PTFE padrão geralmente exige moldagem por compressão, sinterização ou usinagem para produzir.
O PFA combina o desempenho químico e térmico semelhante ao do PTFE com uma verdadeira processabilidade por fusão. Essa diferença de processamento permite componentes de transferência de fluidos laboratoriais mais complexos, precisos, contínuos e consistentemente estanques.
Por que o PTFE padrão é difícil de moldar
O PTFE possui uma estrutura molecular extremamente regular
O PTFE padrão consiste principalmente em uma cadeia de tetrafluoretileno altamente regular. Sua estrutura totalmente fluorada proporciona inércia química excepcional, baixa energia superficial e alta estabilidade térmica.
Essa regularidade molecular também promove a cristalinidade e uma viscosidade de fusão muito alta. Quando aquecido acima de sua transição de fusão, o PTFE não se torna um líquido de fluxo livre adequado para moldagem por injeção comum; ele se comporta mais como um gel rígido e sem fluxo.
O PTFE requer fabricação especializada
Como o PTFE padrão não pode fluir convencionalmente através de uma ferramenta de moldagem por injeção, os fabricantes normalmente usam moldagem por compressão, sinterização, extrusão por pistão ou usinagem CNC.
Esses métodos são eficazes para vedações, formas simples e componentes usinados, mas tornam-se mais exigentes quando uma conexão contém furos que se cruzam, roscas internas, sedes de válvula, seções finas ou geometria externa complexa.
A usinagem cria restrições de processo e design
A usinagem pode produzir peças de PTFE precisas, mas aumenta a mão de obra, o desperdício de material e as oportunidades de variação dimensional. Passagens internas e geometrias fechadas também podem ser difíceis ou impossíveis de usinar economicamente.
O resultado pode ser um componente montado a partir de várias peças, com juntas adicionais ou volume morto que são indesejáveis no manuseio de fluidos de alta pureza.
Como a estrutura do PFA permite o processamento por fusão
Comonômeros de perfluoroalcoxi interrompem a cristalização
O PFA copolimeriza o tetrafluoretileno com unidades de éter vinílico perfluoroalcoxi, como o PPVE. Os grupos laterais volumosos interrompem o empacotamento regular da cadeia de PTFE.
Isso reduz a cristalinidade e diminui a resistência ao movimento molecular durante o aquecimento. Portanto, o PFA desenvolve fluxo de fusão suficiente para extrusão e moldagem por injeção, mantendo uma estrutura de carbono totalmente fluorada.
O PFA mantém as propriedades fundamentais dos fluoropolímeros
A modificação do comonômero altera o comportamento de processamento mais do que a identidade química. O PFA mantém uma resistência muito alta a produtos químicos agressivos, baixa energia superficial, hidrofobicidade, isolamento elétrico e capacidade de alta temperatura comparável ao PTFE.
A estabilização dos grupos terminais pós-polimerização, incluindo a conversão de grupos terminais reativos em grupos CF3 estáveis, suporta ainda mais a estabilidade térmica durante o processamento e o serviço.
O PFA pode ser processado através de ferramentas convencionais
O fluxo de fusão do PFA permite que o material aquecido preencha moldes detalhados e passagens estreitas. Os fabricantes podem formar corpos de válvulas, conectores roscados, conexões de tubos, manifolds, componentes de vasos e outras geometrias em uma única operação de moldagem controlada.
O PFA também pode ser termoformado, extrudado e soldado por fusão. Essas capacidades são particularmente valiosas quando um projeto requer recursos integrados ou uma construção contínua de fluoropolímero.
Por que isso é importante para conexões de fluidos laboratoriais
Caminhos de fluxo interno complexos tornam-se práticos
Uma conexão de PFA moldada pode incorporar canais que se cruzam, ressaltos internos, sedes de válvula e recursos de conexão diretamente na peça. Isso reduz a dependência de usinagem secundária e simplifica a produção de geometrias que seriam difíceis de criar a partir de um bloco sólido de PTFE.
A moldagem complexa também suporta designs de baixo volume morto, que ajudam a reduzir o fluido retido e o arraste entre as etapas analíticas.
Superfícies moldadas suportam o manuseio de alta pureza
O processamento por fusão controlado pode produzir superfícies lisas e não porosas com menos marcas de usinagem e menos oportunidades para microvazios ou irregularidades. Superfícies internas lisas tornam mais difícil para contaminantes ou resíduos de processo permanecerem presos no caminho do fluido.
Isso é importante na análise de traços, manuseio de produtos químicos para semicondutores e outras aplicações onde extratáveis, liberação de partículas e contaminação cruzada devem ser minimizados.
Menos juntas podem melhorar a estanqueidade
A moldagem e a soldagem por fusão de PFA podem produzir construções integradas ou contínuas que reduzem o número de interfaces em contato com o fluido do processo. Menos juntas significam menos caminhos potenciais de vazamento e menos locais onde a contaminação pode se acumular.
Isso não torna todo conjunto de PFA moldado à prova de vazamentos por padrão; o design da vedação, as tolerâncias, a qualidade da solda e as condições operacionais continuam sendo críticos.
A repetibilidade dimensional melhora a produção
A moldagem por injeção usa uma ferramenta definida para reproduzir a mesma geometria em muitas peças. Para conexões com portas padronizadas, interfaces de válvula ou conexões de tubos, isso pode melhorar a consistência e reduzir a variação associada à usinagem e montagem manuais.
A moldagem é especialmente atraente quando o volume de produção justifica ferramentas dedicadas.
O equilíbrio de desempenho entre PFA e PTFE
A resistência química permanece comparável para muitas aplicações
Ambos os materiais são fluoropolímeros perfluorados e são selecionados por sua resistência a uma ampla gama de ácidos, bases, solventes e produtos químicos laboratoriais agressivos. Portanto, o PFA não é um compromisso baseado apenas na facilidade de fabricação.
O grau apropriado ainda deve ser verificado em relação aos produtos químicos, concentrações, temperaturas, tempos de exposição e cargas mecânicas envolvidas.
A capacidade térmica permanece alta
O PFA suporta serviço laboratorial de alta temperatura e é comumente usado em aplicações com temperaturas contínuas em torno da faixa superior associada ao PTFE, muitas vezes aproximadamente 260°C, dependendo do grau e do design.
A temperatura real permitida depende da pressão, espessura da parede, carga, ciclagem térmica e dados do fabricante. Uma comparação de materiais não deve depender apenas de uma temperatura máxima nominal.
O PFA oferece transparência útil
Muitos graus de PFA são translúcidos ou altamente translúcidos, enquanto o PTFE padrão é tipicamente opaco. Isso pode ajudar os usuários a inspecionar a presença de fluido, bolhas, depósitos ou comportamento de fluxo em tubos e vasos.
A transparência é um benefício de aplicação, mas não deve substituir requisitos mais importantes, como classificação de pressão, compatibilidade química ou sensibilidade à luz do fluido.
Compreendendo os compromissos
O PTFE pode continuar sendo a melhor escolha para peças usinadas
O PTFE padrão ainda é altamente eficaz para componentes personalizados únicos, seções pesadas, vedações e geometrias que são simples de usinar. Também pode ser preferido onde o design requer o comportamento mecânico ou térmico específico de um grau de PTFE de alto peso molecular.
A vantagem de processamento do PFA é mais importante quando a complexidade, repetibilidade, construção contínua ou volume de produção são importantes.
A moldagem de PFA requer mais controle de processo
O PFA deve ser processado em temperaturas elevadas, e o design do molde, controle térmico, encolhimento, linhas de solda e comportamento de resfriamento afetam as dimensões finais. Portanto, conexões de tolerância rigorosa exigem ferramentas qualificadas e validação de processo.
Uma peça moldada não é automaticamente mais precisa do que uma peça usinada; a precisão depende do material completo, das ferramentas e do processo de fabricação.
O PFA pode ter um comportamento mecânico diferente
Embora o PFA mantenha um forte desempenho de fluoropolímero, suas propriedades mecânicas, rigidez, comportamento de fluência e resistência à deformação podem diferir daqueles do grau de PTFE selecionado. Conexões expostas a pressão, cargas de fixação ou temperaturas elevadas devem ser avaliadas como componentes de engenharia.
A seleção de material deve comparar dados específicos do grau, em vez de tratar todos os produtos de PTFE e PFA como intercambiáveis.
A economia de ferramentas afeta a decisão
A moldagem por injeção requer ferramentas iniciais e desenvolvimento de processo. Para pequenas quantidades ou designs personalizados que mudam frequentemente, usinar PTFE pode ser mais econômico, apesar da maior mão de obra por peça.
Para produção repetida de conexões complexas, o investimento em ferramentas pode ser compensado pela redução nos custos de usinagem, montagem e inspeção.
Fazendo a escolha certa para o seu objetivo
Selecione o material e o processo de acordo com a geometria da conexão, requisitos de pureza, volume de produção e condições de serviço.
- Se o seu foco principal é geometria complexa: Escolha PFA quando a conexão exigir passagens internas moldadas, recursos de válvula integrados, roscas complexas ou caminhos de fluxo de baixo volume morto.
- Se o seu foco principal é o manuseio de fluidos de alta pureza: Escolha PFA quando superfícies lisas, com poucos extratáveis, não porosas e menor contagem de juntas forem importantes.
- Se o seu foco principal é a personalização de baixo volume: Escolha PTFE quando usinar um pequeno número de peças for mais prático do que investir em ferramentas de PFA.
- Se o seu foco principal é serviço químico e térmico extremo: Avalie ambos os materiais por grau e condições operacionais, uma vez que o PFA pode manter uma resistência de fluoropolímero comparável, mas não é automaticamente equivalente em todas as aplicações mecânicas.
- Se o seu foco principal é a produção repetível: Escolha PFA moldado por injeção quando conexões complexas e consistentes forem necessárias em quantidades que justifiquem ferramentas dedicadas.
A distinção central de engenharia é simples: o PTFE oferece desempenho excepcional de fluoropolímero, mas resiste ao fluxo de fusão, enquanto o PFA modifica a estrutura da cadeia o suficiente para tornar a moldagem complexa prática, sem abrir mão das propriedades das quais os sistemas de fluidos laboratoriais dependem.
Tabela de resumo:
| Propriedade | PTFE | PFA |
|---|---|---|
| Estrutura molecular | Altamente regular, cristalina | Copolímero com grupos laterais, menos cristalino |
| Fluxo de fusão | Viscosidade muito alta, não flui livremente | Processável por fusão, adequado para moldagem por injeção |
| Fabricação típica | Moldagem por compressão, sinterização, usinagem | Moldagem por injeção, extrusão, termoformagem, soldagem |
| Complexidade das peças | Limitada, muitas vezes requer montagem | Geometrias complexas, recursos integrados possíveis |
| Qualidade da superfície | Marcas de usinagem, porosidade potencial | Superfícies moldadas lisas e não porosas |
| Contagem de juntas | Mais juntas devido à montagem | Menos juntas, construções contínuas possíveis |
| Repetibilidade dimensional | Variável, processos manuais | Alta repetibilidade com ferramentas |
| Resistência química | Excelente | Comparável |
| Estabilidade térmica | Excelente | Comparável |
| Transparência | Opaco | Translúcido |
Desbloqueie todo o potencial dos seus sistemas de fluidos com as conexões de PFA de precisão da KINTEK. Nossas capacidades de fabricação exclusivamente dedicadas a PTFE/PFA entregam componentes complexos e estanques que atendem aos mais altos padrões de pureza. Se você precisa de conexões moldadas personalizadas, manifolds de baixo volume morto ou caminhos de fluido livres de contaminantes, oferecemos soluções sob medida apoiadas por nossa experiência em usinagem CNC de ponta a ponta. Entre em contato conosco hoje para discutir seus requisitos e ver como a KINTEK pode otimizar o desempenho do seu laboratório.
Produtos relacionados
- Válvulas de PFA de Alta Pureza e Tubulação Transparente Soldável e Resistente à Corrosão para Transferência de Fluidos na Fabricação de Sensores Semicondutores
- Tubos de PFA resistentes à corrosão 1/4 polegada componentes de transferência de fluidos moldados e soldados sob medida
- Válvula de PFA de Alta Pureza Resistente à Corrosão e Tubulação Transparente Soldável para Transferência de Fluidos em Semicondutores
- Torneira de PTFE com Alta Resistência à Corrosão - Válvula de Politetrafluoretileno para Tambores de Armazenamento Químico e Sistemas de Transferência de Fluidos - Grau Industrial Personalizável
- Dosador de Bocal em PFA Resistente à Corrosão Translúcido Sistema de Extração de Líquidos por Aperto para Manuseio de Produtos Químicos Ultra Puros
As pessoas também perguntam
- Por que são necessários componentes de transferência de fluido de PFA de alta pureza para OSDAs e sílica? Garanta Precisão na Síntese de Zeólitas
- Por que componentes de PFA de alta pureza para eletrocatalisadores derivados de MOF são essenciais? Alcance Pureza Química Absoluta
- Por que os componentes de transferência de fluidos de PFA de alta pureza são preferidos para eletrólitos de bateria? Garanta pureza e precisão de dados
- Como a tubulação de PFA de alta pureza mantém a pureza do reagente? Alcance a Transferência de Fluidos Ultra-Lisa e Zero Contaminação
- Qual é o papel das tubulações e válvulas de PFA em sistemas de transferência de fluidos de laboratório de alta precisão? Garanta resultados ultrapuros