A diferença operacional é que o PFA e o FEP podem ser moldados como termoplásticos fluidos, enquanto o PTFE não modificado não pode. Portanto, o PFA e o FEP podem ser extrudados, moldados por injeção e, em aplicações adequadas, moldados por sopro em artigos de laboratório e acessórios complexos. O PTFE deve primeiro ser moldado por compressão e sinterizado, extrudado em pasta ou formado em formas brutas que são posteriormente usinadas, tornando a fabricação mais dependente de ferramental e operações CNC.
O PFA e o FEP oferecem moldagem e extrusão diretas para peças complexas ou de maior volume; o PTFE oferece excelente desempenho químico e térmico, mas geralmente requer formação à base de pó e usinagem secundária. A escolha do material, portanto, afeta não apenas a compatibilidade química, mas também a geometria, o método de produção, a continuidade da superfície, o custo e a repetibilidade alcançável.
Por que o PTFE requer uma rota de fabricação diferente
O PTFE não flui como um fundido convencional
O PTFE não modificado possui uma viscosidade de fusão excepcionalmente alta, de aproximadamente 10¹¹–10¹² poise perto de 380°C. Embora atinja uma transição de fusão em torno de 327–342°C, ele não desenvolve um fluxo fluido utilizável acima dessa temperatura.
Esta é a distinção crítica: atingir o ponto de fusão não faz com que o PTFE se comporte como uma resina comum de moldagem por injeção.
O PTFE é formado a partir de pó
A resina de PTFE granular é comumente moldada por compressão e depois sinterizada para produzir tarugos, chapas, tubos e outras formas brutas. Pós finos de PTFE são usados na extrusão em pasta para tubos, vedações e produtos similares.
O material resultante pode então ser usinagem CNC de precisão em recipientes de reação personalizados, células eletroquímicas, coletores, acessórios e artigos de laboratório especializados.
A usinagem controla a geometria final
Para peças personalizadas únicas ou de baixo volume, a usinagem de material de PTFE sinterizado oferece flexibilidade geométrica substancial. Recursos como roscas, canais, furos, superfícies de vedação e interfaces de montagem podem ser definidos diretamente a partir do projeto.
No entanto, o processo é subtrativo. O material deve ser removido de um bloco moldado, e a geometria alcançável depende do acesso da ferramenta, espessura da parede, controle de distorção e do comportamento do material sinterizado durante a usinagem.
Como o PFA e o FEP mudam o processo
Comonômeros permitem o processamento por fusão
O PFA e o FEP contêm comonômeros que reduzem a cristalinidade e a viscosidade de fusão em comparação com o PTFE não modificado. O PFA incorpora grupos perfluoroalcóxi, enquanto o FEP incorpora hexafluoropropileno.
Essas mudanças estruturais permitem que os polímeros fluam através de equipamentos termoplásticos convencionais sem sacrificar a ampla resistência química esperada dos materiais perfluorados.
Formas complexas podem ser moldadas diretamente
O PFA e o FEP podem ser moldados por injeção em corpos de válvulas complexos, acessórios de fluidos, tampas e componentes de recipientes. Eles também podem ser extrudados por fusão em tubos, perfis e formas contínuas.
Como a forma final pode ser criada diretamente no molde ou matriz, esta rota é bem adequada para a produção repetida de geometrias complexas.
O PFA suporta componentes de manuseio de fluidos sem emendas
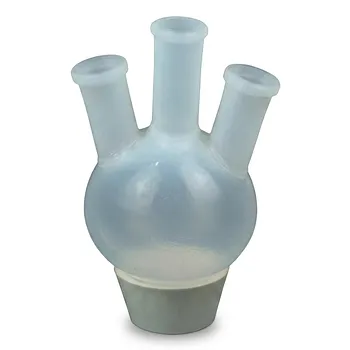
O PFA é particularmente útil para artigos de laboratório de alta pureza, recipientes de análise de traços, recipientes de digestão, conjuntos de tubos e acessórios moldados. O processamento por fusão pode produzir estruturas contínuas e sem emendas, com menos interfaces usinadas e menos pontos de montagem.
O PFA também é geralmente translúcido, o que pode ajudar na inspeção visual do conteúdo e do movimento do fluido.
O que isso significa para artigos de laboratório personalizados
O PTFE atende a peças especializadas de baixo volume
O PTFE é frequentemente a escolha prática quando o design é altamente personalizado, o volume de produção é baixo ou a peça precisa ser usinada a partir de um bloco sólido robusto. Isso inclui aparelhos de reação incomuns, suportes personalizados, componentes eletroquímicos e artigos de laboratório de serviço pesado.
O fluxo de trabalho de fabricação é normalmente: selecionar uma forma de material de PTFE adequada, usinar os recursos necessários e inspecionar o componente acabado.
O PFA atende a peças complexas ou repetíveis
O PFA é vantajoso quando a peça tem uma forma tridimensional complexa, paredes finas ou contínuas, portas integradas ou uma geometria que exigiria extensa usinagem e montagem em PTFE.
Torna-se mais atraente à medida que o volume de produção aumenta, porque o ferramental e a moldagem podem substituir a usinagem manual repetida.
O FEP atende a aplicações processadas por fusão de temperatura mais baixa
O FEP oferece a mesma vantagem básica de fabricação que o PFA: pode ser extrudado e moldado em peças complexas. Sua temperatura de uso contínuo é geralmente mais baixa, cerca de 200°C, em comparação com cerca de 260°C para o PFA.
O FEP é, portanto, mais apropriado quando a aplicação se beneficia do processamento por fusão e não requer a capacidade de temperatura contínua mais alta do PFA.
Como os processos afetam o desempenho da peça
O PTFE usinado usa interfaces intencionalmente
Um conjunto de PTFE usinado pode conter juntas roscadas, passagens perfuradas, ajustes de pressão ou seções coladas e retidas mecanicamente. Esses recursos podem ser úteis, mas cada interface introduz outro local para avaliar quanto a vazamentos, contaminação, volume morto ou movimento mecânico.
O design deve levar em conta o fato de que o componente final pode ser montado a partir de vários recursos usinados, em vez de formado como uma única peça moldada contínua.
O PFA moldado pode reduzir a complexidade da montagem
Um componente de PFA moldado pode incorporar vários recursos funcionais em uma única peça. Reduzir o número de juntas pode simplificar os caminhos de fluido e melhorar a consistência entre as unidades de produção.
Esse benefício depende do design adequado do molde, controle de processo e validação do componente moldado. O processamento por fusão não elimina a necessidade de inspecionar defeitos, variações dimensionais ou contaminação.
A construção transparente ou translúcida pode auxiliar na inspeção
O PFA e o FEP podem fornecer componentes translúcidos que permitem aos operadores observar níveis de fluido, bolhas, depósitos ou comportamento de fluxo. Isso pode ser valioso em sistemas de análise de traços e manuseio de fluidos de alta pureza.
A construção opaca e usinada do PTFE pode ser preferível quando a opacidade, a rigidez ou um requisito específico de forma bruta for mais importante do que o acesso visual.
Entendendo as compensações
O PTFE tem mais restrições de fabricação
O PTFE não pode simplesmente ser carregado em equipamentos padrão de moldagem por injeção e moldado como um termoplástico típico. A preparação do pó, compressão, sinterização, extrusão em pasta e usinagem secundária exigem conhecimento especializado do processo.
Peças grandes ou complexas também podem envolver mais desperdício de material e tempos de produção mais longos quando fabricadas a partir de tarugos.
O PFA requer investimento em ferramental e processo
O PFA e o FEP reduzem a necessidade de usinagem secundária, mas a moldagem por injeção e a extrusão exigem ferramental dedicado. Para um único recipiente personalizado ou um protótipo inicial, os custos de ferramental podem superar os benefícios da moldagem direta.
O design do molde também deve levar em conta a contração, tolerâncias dimensionais, linhas de solda, locais de injeção e o comportamento de seções finas.
O PFA e o FEP não são termicamente equivalentes
O PFA geralmente preserva uma temperatura de uso contínuo próxima à do PTFE, em torno de 260°C. O FEP tem um limite de uso contínuo mais baixo, em torno de 200°C, porque suas propriedades mecânicas diminuem mais significativamente em temperaturas elevadas.
Selecionar o FEP apenas porque ele é processável por fusão pode criar um problema de desempenho relacionado à temperatura.
A usinagem não torna automaticamente o PTFE mais preciso
A usinagem CNC fornece controle direto sobre as dimensões, mas o material de PTFE ainda pode ser afetado por expansão térmica, fluência, alívio de tensão e deformação. As tolerâncias devem ser especificadas em relação à temperatura de operação, carga, método de vedação e geometria da peça.
A rota do processo deve ser validada em relação às condições reais de serviço, em vez de ser julgada apenas pela capacidade de usinagem.
Fazendo a escolha certa para o seu objetivo
Escolha o material e o método de fabricação de acordo com a geometria, volume, temperatura e requisitos de manuseio de fluidos da peça.
- Se o seu foco principal for aparelhos personalizados únicos ou de baixo volume: Use material de PTFE com usinagem CNC de precisão quando o design exigir recursos incomuns, seções sólidas robustas ou mudanças frequentes de design.
- Se o seu foco principal for geometria moldada complexa: Use PFA quando portas integradas, paredes finas, caminhos de fluido sem emendas ou montagem reduzida forem importantes.
- Se o seu foco principal for artigos de laboratório processados por fusão de alta temperatura: Prefira o PFA ao FEP quando a aplicação se aproximar da faixa de temperatura de uso contínuo mais alta.
- Se o seu foco principal for produção repetível: Avalie a moldagem e extrusão de PFA ou FEP quando os custos de ferramental puderem ser distribuídos entre várias peças.
- Se o seu foco principal for tubos ou acessórios de temperatura mais baixa: Considere o FEP quando seus limites térmicos e mecânicos forem compatíveis com a aplicação.
A melhor escolha é aquela que alinha o comportamento de processamento do polímero com a geometria, o volume de produção e as condições operacionais da peça.
Tabela de resumo:
| Fator | PTFE | PFA | FEP |
|---|---|---|---|
| Processabilidade por fusão | Não (alta viscosidade de fusão) | Sim | Sim |
| Métodos de fabricação típicos | Moldagem por compressão + sinterização, extrusão em pasta, usinagem CNC | Moldagem por injeção, extrusão | Moldagem por injeção, extrusão |
| Temperatura de uso contínuo | ~260°C | ~260°C | ~200°C |
| Translúcido | Opaco | Translúcido | Translúcido |
| Mais adequado para | Peças personalizadas complexas de baixo volume; formas brutas para usinagem | Peças moldadas complexas, manuseio de fluidos de alta pureza | Aplicações processadas por fusão de temperatura mais baixa |
Pronto para selecionar o fluoropolímero certo para seus artigos de laboratório personalizados? Na KINTEK, somos especializados em produtos de PTFE e PFA de alto desempenho, oferecendo desde artigos de laboratório padrão até peças usinadas personalizadas complexas. Nossas capacidades de usinagem CNC e experiência em processamento por fusão garantem que você obtenha exatamente o desempenho e a geometria de que precisa. Entre em contato conosco hoje para discutir seu projeto e receber uma solução personalizada.
Produtos relacionados
- Crisol de PFA de Alta Pureza e Béquer de PTFE Resistente à Corrosão para Análise de Traços e Aplicações Laboratoriais Personalizadas
- Suportes Personalizados de Microcolunas em PFA e Acessórios de Laboratório de Baixo Fundo e Resistentes à Corrosão em PTFE Usinados
- Placas de Petri Personalizadas em Politetrafluoretileno (PTFE) 60mm Resistentes à Corrosão e de Baixo Fundo para Laboratório
- Frasco de Reação Laboratorial Personalizado de Pescoço Múltiplo PFA PTFE Resistente à Corrosão, Frascos de Fluoropolímero com Boca Padrão GL
- Suporte de PTFE Resistente à Corrosão com Tanque de Reação Transparente em PFA e Tubo de Amostragem de PFA de Alta Pureza para Análise de Traços
As pessoas também perguntam
- Por que os recipientes de alta pureza são essenciais para a síntese de BiFeO3? Garantia da Pureza de Fase
- Por que o uso de material de laboratório de PFA ou PTFE de alta pureza é crítico durante a purificação de nanopartículas de TiO2? Proteger a Pureza da Amostra
- Por que a vidraria de PFA de alta pureza é necessária para a análise ICP-OES de zeólitos Znx@LS-2? Garanta precisão em nível de traço
- Por que materiais de laboratório de PFA de alta pureza para análise de traços são usados para MXene? Garanta a Integridade Superior do Material na Pesquisa
- Quais características fundamentais do material tornam o PTFE e o PFA adequados para vidraria de laboratório de alta pureza, recipientes para análise de traços e tubos microporosos médicos? Descubra as propriedades essenciais que garantem a pureza.